
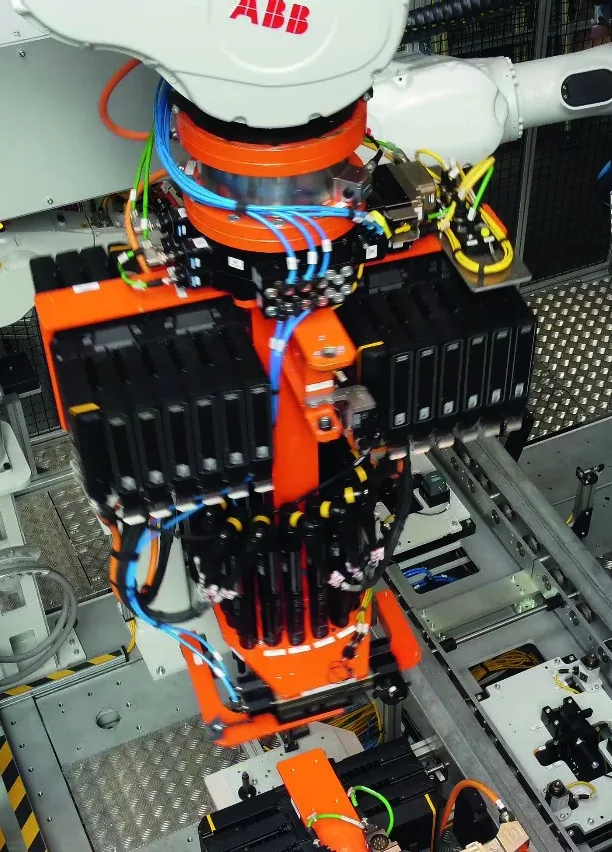
Integrujemy ręczne, półautomatyczne i automatyczne systemy dokręcania.
Wkrętarka z kontrolą momentu i kąta, połączona z kontrolą kolejności operacji, ogranicza błędy montażowe, a zapis wyników zapewnia pełną identyfikowalność produktu. Stanowisko nie pozwala pominąć śruby, użyć niewłaściwego elementu złącznego ani przekazać dalej detalu, w którym choć jedno połączenie jest NOK.
Każde połączenie wykonane prawidłowo – i udokumentowane
Połączenie gwintowe jest jednym z najczęstszych, a zarazem najbardziej niedocenianych źródeł wad. Sam moment dokręcania nie mówi wszystkiego – śruba może osiągnąć zadany moment, bo zablokowała się na uszkodzonym gwincie albo na zanieczyszczeniu, a nie dlatego, że połączenie zostało poprawnie napięte. Dlatego w procesach odpowiedzialnych kontrolujemy jednocześnie moment, kąt obrotu, czas i przebieg dokręcania.
Stanowisko dokręcania dostarczamy jako kompletne rozwiązanie – od analizy połączeń po serwis.

Jakie problemy rozwiązuje kontrolowane dokręcanie?
Prosimy sprawdzić, czy któryś z poniższych problemów dotyczy Państwa procesu.
- Połączenia niedokręcone, przeciągnięte lub wykonane w złej kolejności – szczególnie przy wielu śrubach na jednym detalu.
- Uszkodzone gwinty i kosztowne poprawki montażowe – demontaż, wymiana elementów, ponowny montaż.
- Pominięte śruby lub zastosowanie niewłaściwego elementu złącznego – błąd, który często wychodzi dopiero u klienta.
- Brak zabezpieczeń Poka-Yoke i powiązania wyniku z produktem – nie da się ustalić, jak dokręcono konkretną sztukę.
- Niska ergonomia oraz czas tracony na pobieranie śrub – operator szuka, liczy i ręcznie podaje elementy.
Jak działa stanowisko dokręcania z kontrolą?
Stanowisko prowadzi operatora lub automat przez właściwą sekwencję montażu:
- System rozpoznaje produkt i wybiera program dokręcania.
- Ekran lub automat wskazuje, które połączenie wykonać jako następne.
- Każde połączenie jest oceniane według okna akceptacji: moment, kąt i czas.
- Detal zostaje zwolniony do kolejnego etapu wyłącznie po poprawnym wykonaniu wszystkich połączeń.
- Wyniki trafiają do bazy stanowiska lub systemu klienta razem z identyfikatorem wyrobu, programem i operatorem.

Zakres funkcjonalny rozwiązania – co to oznacza w praktyce
Co obejmuje zakres funkcjonalny?
O wyborze decydują wolumen, liczba wariantów, takt i wymagania jakościowe. Niezależnie od wariantu każde dokręcenie jest kontrolowane i zapisywane.
Stanowisko ręczne, półautomatyczne czy automatyczne – co wybrać?
| Typ stanowiska | Wyposażenie | Kiedy się sprawdza |
|---|---|---|
| Ręczne | wkrętarka przemysłowa, ramię reakcyjne, prowadzenie operatora na ekranie, Poka-Yoke | krótsze serie i wiele wariantów |
| Półautomatyczne | operator podaje i odbiera detal, dokręcanie realizuje mechanizm lub głowica; automatyczne podawanie śrub | duże wolumeny, gdy operator nadal obsługuje detal |
| Automatyczne | głowica wielowrzecionowa albo wkrętarka prowadzona przez robota | duże serie i powtarzalny detal, praca w linii |
Więcej o doborze typu stanowiska piszemy w artykule o stanowiskach montażowych automatycznych, półautomatycznych i ręcznych.
Co zyskują Państwo dzięki systemowi dokręcania z kontrolą
Typowe zastosowania w przemyśle
- Motoryzacja – montaż modułów, obudów, elementów wnętrza i podzespołów, gdzie wymagane jest udokumentowanie każdego połączenia (automatyzacja przemysłu motoryzacyjnego).
- AGD – skręcanie obudów, mocowanie podzespołów, montaż elementów konstrukcyjnych.
- Elektronika – skręcanie obudów i płytek, gdzie zbyt duży moment może uszkodzić komponent.
- Przemysł metalowy i budowa maszyn – montaż zespołów i podzespołów maszyn (automatyzacja w przemyśle maszyn i urządzeń).
Dokręcanie często łączymy z prasowaniem (prasy z kontrolą drogi i siły) i kontrolą wizyjną kompletności (maszyny do kontroli jakości) w jednym stanowisku lub linii (automatyzacja produkcji i dedykowane linie).
Zastosowania w przemyśle zbrojeniowym
Kontrolowany montaż części broni, zespołów uzbrojenia, pojazdów specjalnych, wyposażenia wojskowego i komponentów rakietowych. Rejestracja parametrów każdego połączenia wspiera wymagania jakościowe i odbiorowe przemysłu zbrojeniowego.
Zapis momentu i kąta dla każdego połączenia, przypisany do numeru egzemplarza, to materiał, który można przedstawić podczas odbioru i wykorzystać przy analizie ewentualnych niezgodności.
Więcej o tym, jak podchodzimy do projektów dla sektora obronnego – traceability, stanowiska testowe, dokumentacja odbiorowa – piszemy na stronie automatyzacja w przemyśle militarnym i kosmicznym.
Doświadczenie i materiał referencyjny
MDP projektuje kompletne stanowiska z wkrętarkami przemysłowymi, przyrządami, podawaniem elementów, kontrolą obecności i zapisem wyników. Szczegóły realizacji przedstawiamy podczas rozmowy technicznej.
System pozwala wykonać tylko właściwą operację w danym momencie – właściwą śrubą, właściwym programem i w zadanej kolejności – i nie zwalnia detalu przed zakończeniem wszystkich połączeń z wynikiem OK.
Często tak – zależy to od typu sterownika wkrętarki i jego możliwości komunikacyjnych. Weryfikujemy to na etapie analizy.
Stanowisko dostarczamy jako kompletne rozwiązanie – od analizy połączeń, przez przyrządy, podawanie elementów, kontrolę obecności i programowanie PLC, po FAT, uruchomienie i serwis. Projektujemy całe stanowiska z wkrętarkami przemysłowymi, a nie tylko integrujemy narzędzie; szczegóły realizacji przedstawiamy podczas rozmowy technicznej.
Śruba może osiągnąć zadany moment, bo zablokowała się na uszkodzonym gwincie albo na zanieczyszczeniu – a nie dlatego, że połączenie zostało poprawnie napięte. Dlatego w procesach odpowiedzialnych kontrolujemy jednocześnie moment, kąt obrotu, czas i przebieg dokręcania. Krzywa moment–kąt pozwala odróżnić poprawne napięcie połączenia od zablokowania śruby, przekręcenia gwintu czy braku elementu.
Kompleksowa odpowiedzialność MDP – od pomysłu do wykonania
Analiza procesu, koncepcja, projekt mechaniczny i elektryczny, budowa, programowanie PLC i robotów, FAT, instalacja, uruchomienie i serwis – w jednym zakresie odpowiedzialności MDP Engineering.