Projektujemy maszyny, które mierzą odchyłkę detalu, wyznaczają miejsce i wartość korekty, wykonują kontrolowane prostowanie, a następnie ponownie sprawdzają rezultat.
Automatyczne prostowanie wałów, osi i innych długich elementów zastępuje pracę doświadczonego operatora z czujnikiem i prasą – z tą różnicą, że każda sztuka jest prostowana według tego samego algorytmu, a wynik jest zapisywany.
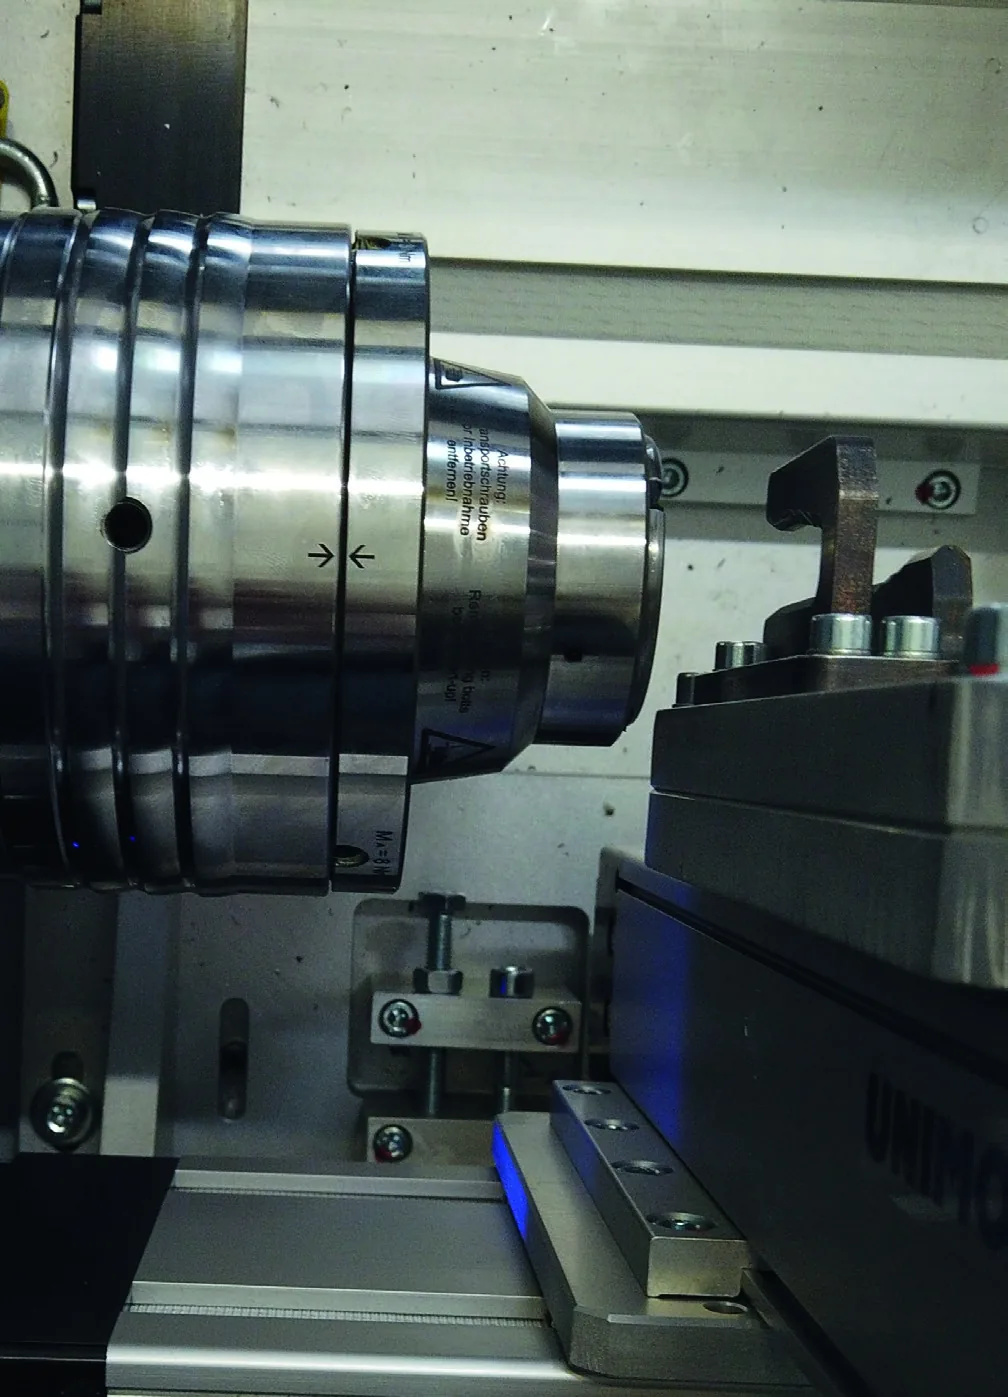
Pomiar, korekta i potwierdzenie prostoliniowości w jednym cyklu
Detale długie i smukłe odkształcają się po obróbce skrawaniem i po obróbce cieplnej. Ręczne prostowanie wymaga dużego doświadczenia, jest czasochłonne i trudne do udokumentowania, a alternatywa – zostawienie większego naddatku i szlifowanie – podnosi koszt i czas produkcji. Maszyna do prostowania łączy pomiar i korektę w jednym, powtarzalnym procesie.
Dlaczego detale trzeba prostować?
Detale długie i smukłe odkształcają się po obróbce skrawaniem – naprężenia w materiale ujawniają się po zdjęciu z obrabiarki – oraz po hartowaniu, nawęglaniu czy azotowaniu. Bez korekty trafiają na złom albo wymagają szlifowania.
Maszynę do prostowania dostarczamy w jednym zakresie odpowiedzialności – od analizy detalu po serwis.
Czy te problemy występują w Państwa produkcji?
Prosimy sprawdzić, czy któryś z poniższych problemów dotyczy Państwa procesu.
- Bicie i odchyłka prostoliniowości po obróbce CNC – naprężenia w materiale ujawniają się po zdjęciu detalu z obrabiarki.
- Odkształcenia po hartowaniu, nawęglaniu lub azotowaniu – obróbka cieplna i cieplno-chemiczna zmienia geometrię.Dlaczego detale trzeba prostować?Detale długie i smukłe odkształcają się po obróbce skrawaniem – naprężenia w materiale ujawniają się po zdjęciu z obrabiarki – oraz po hartowaniu, nawęglaniu czy azotowaniu. Bez korekty trafiają na złom albo wymagają szlifowania.
- Wysoki udział braków i kosztowne szlifowanie naddatku – detale nie mieszczą się w tolerancji lub wymagają dodatkowej obróbki.
- Ręczne prostowanie zależne od doświadczenia operatora – trudność z utrzymaniem obsady i powtarzalności.
- Brak zapisu wyników pomiaru i przebiegu korekty – nie wiadomo, jak prostowano daną sztukę i z jakim wynikiem.
Jak rozwiązujemy problem
Maszyna obraca lub pozycjonuje detal, mierzy bicie i prostoliniowość, a algorytm dobiera punkt oraz siłę korekty. Cykl pomiar–prostowanie–kontrola jest powtarzany do momentu uzyskania tolerancji lub podjęcia decyzji NOK.
Najważniejszą częścią takiej maszyny jest algorytm korekty – to on decyduje, gdzie i z jaką siłą nacisnąć, żeby detal wrócił do tolerancji bez przeprostowania. Dlatego projekt rozpoczynamy od analizy detalu: materiału, stanu po obróbce, długości, przekrojów, miejsc pomiarowych i podparcia oraz wymaganej tolerancji. Mechanikę prasy, układ pomiarowy i automatykę projektujemy razem z algorytmem, a parametry stroimy na Państwa detalach podczas prób i FAT.
Zakres funkcjonalny rozwiązania – co to oznacza w praktyce
| Podejście | Jak wygląda | Ograniczenia |
|---|---|---|
| Ręczne prostowanie (czujnik + prasa) | doświadczony operator mierzy i dociska | czasochłonne, trudne do udokumentowania, zależne od obsady |
| Większy naddatek i szlifowanie | odkształcenie usuwa się obróbką | wyższy koszt i dłuższy czas produkcji |
| Automatyczne prostowanie | pomiar, korekta i kontrola w jednym cyklu, według tego samego algorytmu | wymaga analizy detalu i strojenia algorytmu na próbkach |
Maszynę dostarczamy w jednym zakresie odpowiedzialności – od analizy detalu, przez mechanikę prasy, układ pomiarowy, automatykę i algorytm korekty, po FAT na Państwa detalach, uruchomienie i serwis. Szczegóły realizacji przedstawiamy podczas rozmowy technicznej.
- Motoryzacja – wały, osie, drążki, tłoczyska i elementy układów napędowych (automatyzacja przemysłu motoryzacyjnego).
- Hydraulika i pneumatyka – tłoczyska siłowników i długie elementy prowadzące.
- Przemysł metalowy i budowa maszyn – wałki, prowadnice i elementy napędów po obróbce mechanicznej i cieplnej (automatyzacja w przemyśle maszyn i urządzeń).
- AGD i elektrotechnika – wałki silników i elementy mechanizmów.
Lufy, wały, osie, tłoczyska i długie precyzyjne elementy uzbrojenia oraz wyposażenia specjalnego – także po obróbce cieplnej i cieplno-chemicznej. Zapis pomiaru początkowego, przebiegu korekty i wyniku końcowego dla każdego egzemplarza tworzy dokumentację do odbioru (projekty dla obronności).
- Mniej braków – detale, które trafiały na złom lub do szlifowania, mogą zostać skorygowane do tolerancji.
- Powtarzalna tolerancja – algorytm prowadzi korektę do wymaganej tolerancji albo kończy cykl decyzją NOK.
- Automatyczny pomiar i korekta – w jednym cyklu, bez ręcznego ustawiania.
- Rejestracja wyników – wynik końcowy i historia operacji dla każdej sztuki.
Co zyskują Państwo dzięki automatycznemu prostowaniu
Mniej braków
Detale, które wcześniej trafiały na złom lub do szlifowania, mogą zostać skorygowane do tolerancji.
Powtarzalna tolerancja
Algorytm prowadzi korektę do uzyskania wymaganej tolerancji – lub kończy cykl decyzją NOK.
Automatyczny pomiar i korekta
Pomiar, wyznaczenie korekty, prostowanie i ponowny pomiar odbywają się w jednym cyklu, bez ręcznego ustawiania.
Rejestracja wyników
Wynik końcowy i historia operacji są zapisywane dla każdej sztuki.
Gdzie stosuje się automatyczne prostowanie?
- Motoryzacja – wały, osie, drążki, tłoczyska i elementy układów napędowych (automatyzacja przemysłu motoryzacyjnego).
- Hydraulika i pneumatyka – tłoczyska siłowników i długie elementy prowadzące.
- Przemysł metalowy i budowa maszyn – wałki, prowadnice i elementy napędów po obróbce mechanicznej i cieplnej (automatyzacja w przemyśle maszyn i urządzeń).
- AGD i elektrotechnika – wałki silników i elementy mechanizmów.
Prostowanie jest często kolejną operacją po obróbce w zrobotyzowanym gnieździe (automatyzacja gniazd CNC) lub po spawaniu (stanowiska spawalnicze i zgrzewające).
Zastosowania w przemyśle zbrojeniowym
Prostowanie luf, wałów, osi, tłoczysk i długich precyzyjnych elementów stosowanych w uzbrojeniu oraz wyposażeniu specjalnym. Proces może obejmować detale po obróbce mechanicznej, cieplnej i cieplno-chemicznej.
Zapis pomiaru początkowego, przebiegu korekty i wyniku końcowego dla każdego egzemplarza tworzy dokumentację, którą można wykorzystać przy odbiorze.
Więcej o tym, jak podchodzimy do projektów dla sektora obronnego – traceability, stanowiska testowe, dokumentacja odbiorowa – piszemy na stronie automatyzacja w przemyśle militarnym i kosmicznym.
Doświadczenie i materiał referencyjny
MDP łączy projekt mechaniczny prasy, układ pomiarowy, automatykę i algorytm korekty. Szczegóły realizacji przedstawiamy podczas rozmowy technicznej.
Kompleksowa odpowiedzialność MDP – od pomysłu do wykonania
Analiza procesu, koncepcja, projekt mechaniczny i elektryczny, budowa, programowanie PLC i robotów, FAT, instalacja, uruchomienie i serwis – w jednym zakresie odpowiedzialności MDP Engineering.