Automatyzujemy gratowanie i wykończenie detali po obróbce CNC, odlewaniu, kuciu, cięciu, spawaniu i innych procesach.
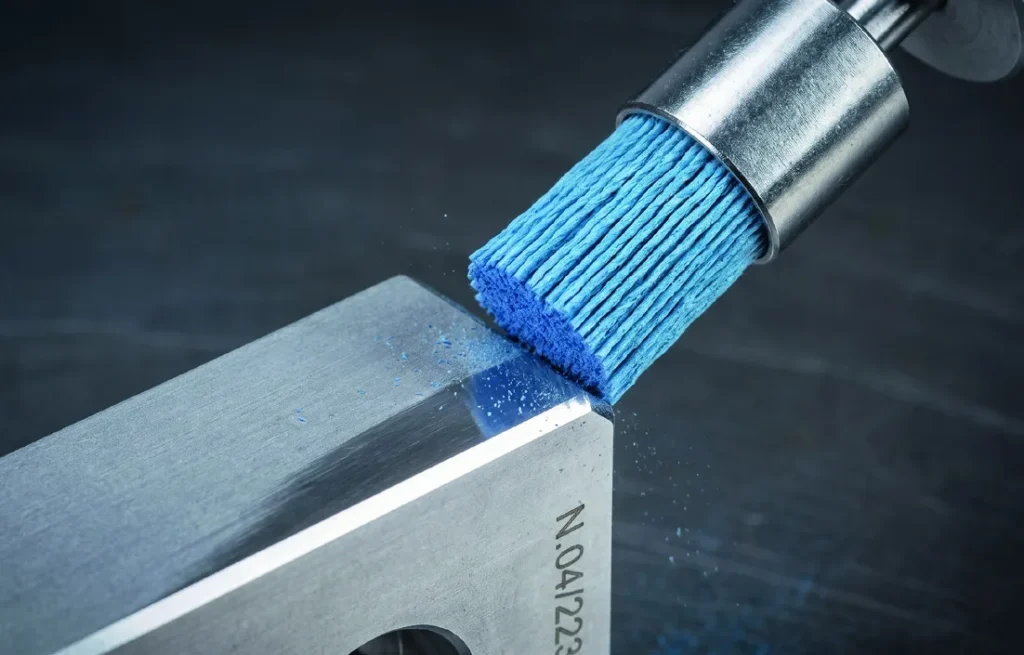
Automatyczne gratowanie stabilizuje jakość krawędzi i uwalnia operatorów od monotonnej, męczącej pracy. Stanowisko wykonuje tę samą operację z tą samą siłą i po tej samej ścieżce – sztuka po sztuce.
Powtarzalne wykończenie bez ręcznego gratowania
Gratowanie ręczne jest jedną z tych operacji, które łatwo pominąć przy planowaniu inwestycji – do czasu, gdy staje się wąskim gardłem za obrabiarkami. Efekt zależy od operatora, narzędzia i zmęczenia, a zbyt agresywne usuwanie materiału potrafi uszkodzić detal, który przeszedł już kosztowną obróbkę. Automatyzacja tej operacji przynosi korzyści zarówno w obszarze jakości, jak i przepływu produkcji.
Stanowisko gratowania dostarczamy w jednym zakresie odpowiedzialności – od prób na detalach po serwis.
Gratowanie ręczne czy automatyczne – jaka jest różnica?
Gratowanie ręczne łatwo pominąć przy planowaniu inwestycji – do czasu, gdy staje się wąskim gardłem. Efekt zależy od operatora, narzędzia i zmęczenia, a zbyt agresywne usuwanie materiału potrafi uszkodzić detal, który przeszedł już kosztowną obróbkę.
| Gratowanie ręczne | Automatyczne gratowanie | |
|---|---|---|
| Ścieżka i docisk | zależne od operatora | zaprogramowana ścieżka, kompensacja siły |
| Powtarzalność | każda zmiana wykańcza trochę inaczej | ta sama ścieżka, siła i narzędzie w każdym cyklu |
| Przepływ | wąskie gardło za obrabiarkami | operacja zbilansowana z obróbką |
| Praca ludzi | monotonna, męcząca, ryzyko skaleczeń | nadzór i obsługa stanowiska |
Czy te problemy występują w Państwa produkcji?
Prosimy sprawdzić, czy któryś z poniższych problemów dotyczy Państwa procesu.
- Ostre krawędzie i ryzyko skaleczeń podczas montażu – zagrożenie dla pracowników kolejnych operacji.
- Niestabilny efekt ręcznego gratowania i zależność od operatora – każda zmiana wykańcza detale trochę inaczej.
- Długi czas obróbki pomocniczej oraz wąskie gardło za obrabiarkami CNC – obrabiarki czekają na gratowanie.
- Problemy z dalszym montażem, uszczelnieniem lub nakładaniem powłoki – zadzior przeszkadza w kolejnych etapach.
- Uszkodzenia powierzchni i nadmierne usuwanie materiału – detal po gratowaniu jest gorszy niż przed.
Jak działa zrobotyzowane stanowisko do gratowania?
- Próbki i oczekiwany efekt – które krawędzie, jaki rodzaj fazy lub zaokrąglenia, jakie wymagania co do powierzchni.
- Dobór narzędzi – szczotki, frezy, pilniki, materiały ścierne.
- Ścieżki z modelu CAD – a gdy dokumentacji nie ma, możemy ją odtworzyć (skanowanie 3D).
- Kompensacja tolerancji – podatne wrzeciono lub sterowanie siłą stabilizuje kontakt narzędzia z detalem.
- Integracja – stanowisko może współpracować ze stacjami mycia, przedmuchu, kontroli i znakowania
Jak rozwiązujemy problem
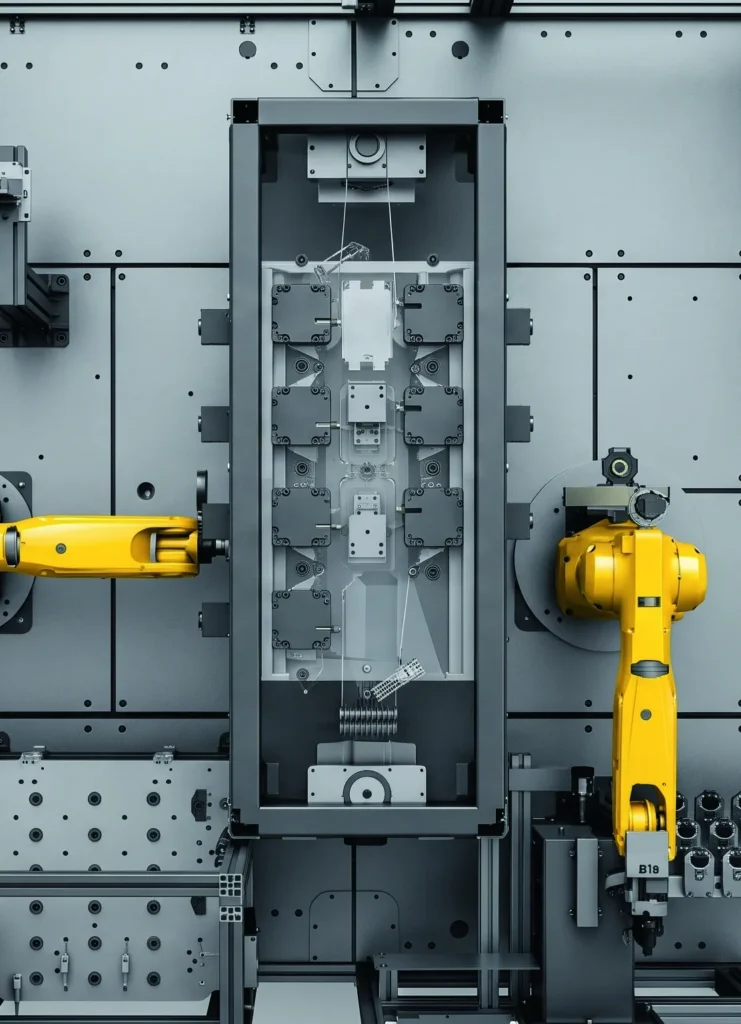
Robot lub dedykowany mechanizm prowadzi narzędzie po zaprogramowanej ścieżce, a kompensacja tolerancji stabilizuje kontakt z detalem. Stanowisko może obsługiwać wiele wariantów i współpracować ze stacjami mycia, przedmuchu, kontroli i znakowania.
Zaczynamy od próbek detali i opisu oczekiwanego efektu: które krawędzie, jaki rodzaj fazy lub zaokrąglenia, jakie wymagania co do powierzchni. Na tej podstawie dobieramy narzędzia – szczotki, frezy, pilniki, materiały ścierne – oraz sposób prowadzenia: czy robot trzyma narzędzie, czy detal, który podaje do nieruchomego narzędzia. Ścieżki narzędzia przygotowujemy na podstawie modelu CAD detalu, a gdy dokumentacji nie ma, możemy ją odtworzyć (skanowanie 3D).
Zakres funkcjonalny rozwiązania – co to oznacza w praktyce
Co zyskują Państwo dzięki automatycznemu gratowaniu
Stała jakość krawędzi
Ta sama ścieżka, siła i narzędzie w każdym cyklu.
Krótszy czas operacji
Gratowanie przestaje być wąskim gardłem za obróbką.
Mniej pracy ręcznej
Operatorzy zajmują się nadzorem i obsługą, a nie monotonnym wykańczaniem.
Bezpieczniejszy detal
Usunięte zadziory i ostre krawędzie to mniej skaleczeń przy montażu i mniej problemów z uszczelnieniem i powłokami.
Typowe zastosowania w przemyśle
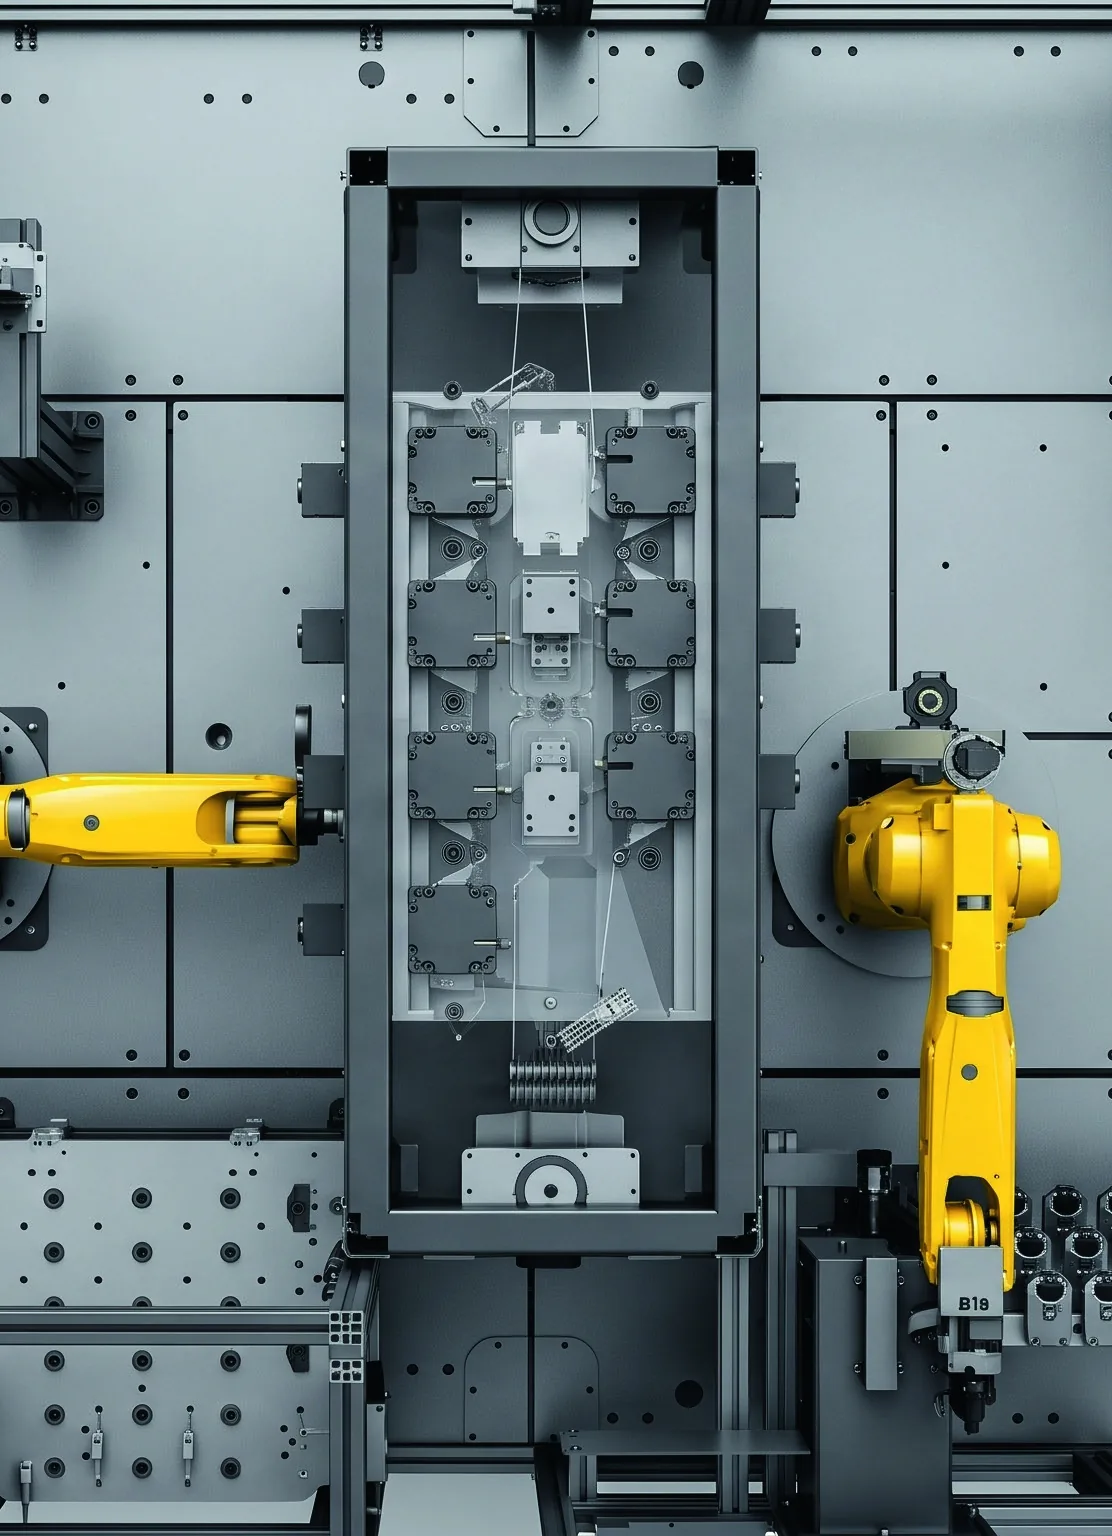
- Motoryzacja – korpusy, obudowy, elementy układów napędowych po obróbce i odlewaniu (automatyzacja przemysłu motoryzacyjnego).
- Przemysł metalowy i budowa maszyn – detale po frezowaniu, toczeniu, cięciu i spawaniu (automatyzacja w przemyśle maszyn i urządzeń).
- Odlewnie i kuźnie – usuwanie nadlewów i wypływek, wykańczanie krawędzi.
- AGD i elektrotechnika – wykańczanie elementów metalowych i z tworzyw przed montażem lub lakierowaniem.
Obróbkę CNC detali realizuje nasza spółka siostrzana MDP Precision.
Zastosowania w przemyśle zbrojeniowym
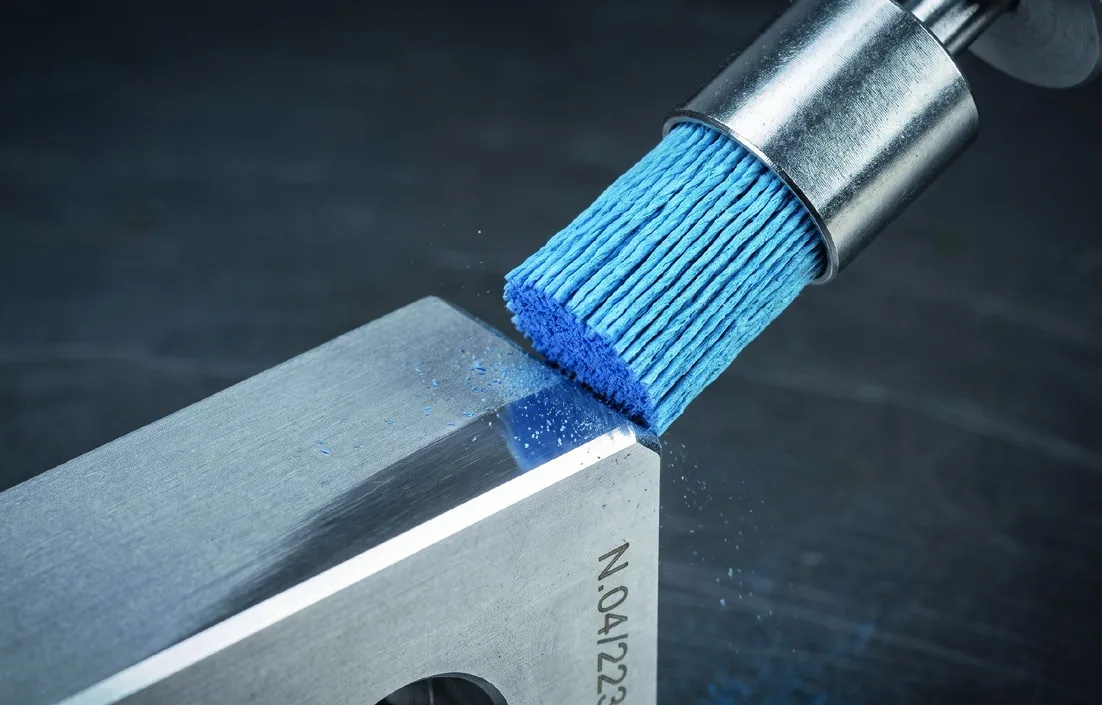
Wykończenie części broni, amunicji i innych precyzyjnych komponentów po obróbce CNC lub procesach kształtowania. Automatyzacja pomaga utrzymać powtarzalną jakość krawędzi oraz ograniczyć ryzyko uszkodzenia detalu.
Przy detalach o wysokiej wartości jednostkowej kontrolowany docisk narzędzia i stała ścieżka są szczególnie istotne – ograniczają ryzyko, że sztuka po kosztownej obróbce zostanie uszkodzona na etapie wykańczania.
Więcej o tym, jak podchodzimy do projektów dla sektora obronnego – traceability, stanowiska testowe, dokumentacja odbiorowa – piszemy na stronie automatyzacja w przemyśle militarnym i kosmicznym.
Doświadczenie i materiał referencyjny
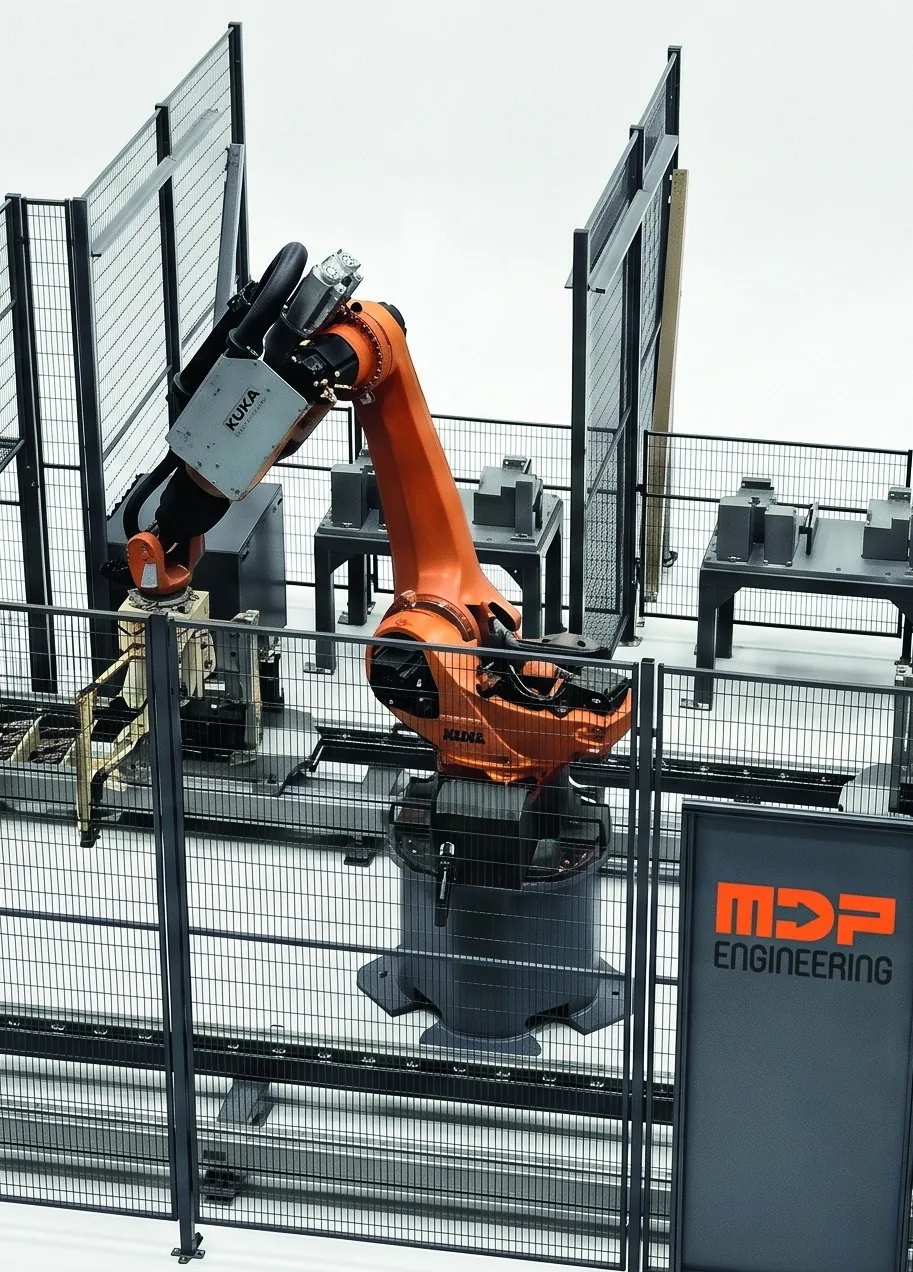
MDP odpowiada za robotykę, oprzyrządowanie, dobór narzędzi i integrację procesu z linią. Szczegóły realizacji przedstawiamy podczas rozmowy technicznej.
Od próbek detali i opisu oczekiwanego efektu. Na tej podstawie dobieramy narzędzia i proponujemy koncepcję stanowiska.
Tak. Każdy wariant ma własny program i w razie potrzeby własny chwytak lub przyrząd. Przezbrojenie polega na wyborze receptury.
Tak, do tego służy kompensacja siły i odchyłek położenia – narzędzie utrzymuje stały docisk mimo różnic między detalami. Zakres tolerancji, z jakim system sobie poradzi, oceniamy na próbkach.
Powiązane rozwiązania
Robot obsługujący obrabiarkę może po obróbce wykonać gratowanie, przedmuch i odłożenie detalu (automatyzacja gniazd CNC), a wynik wykończenia można sprawdzić wizyjnie (maszyny do kontroli jakości). Obróbkę CNC detali realizuje nasza spółka siostrzana MDP Precision. Przegląd wszystkich rozwiązań: maszyny i stanowiska.
Kompleksowa odpowiedzialność MDP – od pomysłu do wykonania
Analiza procesu, koncepcja, projekt mechaniczny i elektryczny, budowa, programowanie PLC i robotów, FAT, instalacja, uruchomienie i serwis – w jednym zakresie odpowiedzialności MDP Engineering.